-
Пн-Пт: 09:00 - 20:00
Сб-Вс: 09:00 - 17:00 - Минский р-н, д. Боровая 95
Покраска авто и мото дисков
Шиномонтаж и ремонт дисков
Покраска авто и мото дисков
Шиномонтаж и ремонт дисков
Главная страница » Услуги » Аргонодуговая сварка
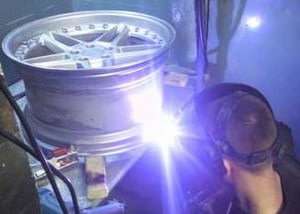
Аргонодуговая сварка (TIG — Tungsten Inert Gas) — это высокотехнологичный метод соединения и восстановления металлических деталей, который позволяет получить аккуратный, прочный и герметичный шов без брызг, окалины и разбрызгивания присадочного металла. В отличие от обычной электродуговой сварки, TIG-сварка обеспечивает минимальную передачу тепла на диск, что критически важно для сохранения геометрии и структуры.
В нашем сервисе аргонодуговая сварка применяется для ремонта трещин литых дисков из алюминиевых и магниевых сплавов, восстановления сколов на ободьях и других повреждений. Используется оборудование переменного тока AC/DC с возможностью импульсного режима и регулировкой баланса полярности. Сварка выполняется присадочными прутками ER4047 (алюминий-кремний) или ER5356 (алюминий-магний) в среде технического аргона высшего сорта (99,998%). Режим контролируется педальным управлением, что позволяет адаптировать процесс под толщину стенки и сложность повреждения.
Для восстановления треснувших литых дисков обычная электродная сварка (MMA) категорически не подходит, потому что шов получается грубым, пористым и с большой зоной термического влияния. При использовании аргонодуговой сварки таких проблем не возникает и она дает результат, при котором восстановленный диск по прочности и внешнему виду близок к новому.
Полное отсутствие брызг. Шов формируется капельным переносом присадки, поверхность диска не пачкается и не требует сложной зачистки.
Кислородная защита аргоном. Исключено окисление и образование хрупких включений в шве, что гарантирует прочность и герметичность соединения.
Минимальная усадка и внутренние напряжения. Диск не «поведёт» после остывания, геометрия сохраняется.
«Качественная сварка литого диска представляет собой многоступенчатый процесс, требующий точного соблюдения технологии, правильного подбора материалов и контроля на каждом этапе.
Поверхность в зоне повреждения тщательно зачищается лепестковым кругом до блеска. Трещина разделывается V-образной фрезой под углом 45–60 градусов на глубину до 70% толщины металла. Сварщик выполняет пошаговую проварку корня шва точками с постепенным заполнением разделки присадочным прутком. Финальный проход выполняется с уменьшенным током для формирования аккуратной «чешуи» без подрезов. После сварки диск медленно остывает для снятия напряжений. Выполняется визуальный осмотр шва на предмет микротрещин и газовых пор. Шов зачищается лепестковым кругом вровень с основным металлом. Проводится контроль герметичности мыльным раствором.»
Обратиться за аргонодуговой сваркой стоит при следующих повреждениях:
Многие пытаются сэкономить и отдают диски на сварку в «гаражные» мастерские или пытаются варить самостоятельно. Это грубейшая ошибка, которая может стоить не только диска, но и безопасности.
Чем опасна некачественная сварка:
Пористый и хрупкий шов. Без аргона и правильного режима шов получается с порами и включениями. Он не выдерживает нагрузок и быстро трескается.
Деформация диска. Перегрев без контроля температуры «ведет» диск, геометрия нарушается.
Микротрещины. Неправильный режим сварки создает скрытые микротрещины, которые со временем разрастаются.
Окисление металла. Без аргоновой защиты алюминий окисляется, шов теряет прочность и коррозионную стойкость.
Строгое соблюдение технологий на каждом этапе гарантирует идеальный заводской вид и долговечность покрытия. Выполняем весь комплекс работ за 1 рабочий день.
Итоговая стоимость зависит от радиуса колеса и сложности повреждений. Точная оценка производится мастером на месте.
| Наименование услуг | Цена |
|---|---|
| Сварка диска | от 50 р. |
Свяжитесь с нами удобным способом или сразу приезжайте на станцию. Ждем вас в любой день недели!
Покраска авто и мото дисков
Шиномонтаж и ремонт дисков
Заполните форму ниже для быстрой записи на сервис. Подберем удобное для вас время и ответим на любые вопросы по ремонту или покраске
Нажимая на кнопку, вы даете согласие на обработку ваших персональных данных и соглашаетесь с Политикой конфиденциальности
Заполните форму ниже для быстрой записи на сервис. Подберем удобное для вас время и ответим на любые вопросы по ремонту или покраске
Нажимая на кнопку, вы даете согласие на обработку ваших персональных данных и соглашаетесь с Политикой конфиденциальности